

Țevi de oțel cu forme speciale – țevi profilate personalizate, formate la rece/laminate la cald, EN 10296-2, pentru uz structural și auto
Țevile noastre de oțel cu forme speciale sunt proiectate pentru aplicații car...
Un tub de oțel tras la rece părăsește linia cu o suprafață strălucitoare, curată și tocmai acesta este momentul în care devine vulnerabilă. Oțelul gol nu are apărare împotriva aerului umed, a condensului din container, a amprentelor digitale sau a prafului de clorură, iar un tub de precizie care a călătorit șase săptămâni pe mare poate ajunge cu o ceață de rugină de suprafață pe care niciun client nu vrea să o vadă pe docul de descărcare. Tratamentul anticoroziv al suprafeței este răspunsul practic, dar nu este un singur produs. Este o familie de procese, fiecare cu propriul scop, cost și consecințe în aval.
De-a lungul anilor, am acoperit, fosfatat, uns și cromat o mulțime de loturi de tuburi și am învățat că alegerea corectă depinde mult mai mult de ceea ce se întâmplă cu tubul după ce acesta ne părăsește decât de acoperirea în sine. Acest articol stabilește cum ne gândim la problemă.
Coroziunea începe rar în funcționare. Începe în decalajul dintre producție și asamblare și, de obicei, este declanșat de trei lucruri: umiditate, contaminare și timp. Un tub stivuit într-un depozit cu o temperatură fluctuantă colectează zilnic condensul pe suprafața sa. Extragerea reziduurilor de lubrifiant, fluidul de tăiere, sărurile de manipulare și praful din aer stau toate pe acea suprafață și oferă celulei de coroziune ceva cu care să lucreze.
Tubul trasat și laminat la rece este mai expus decât materialul laminat la cald, deoarece suprafața este activă din punct de vedere chimic și lipsită de calcar. Aceeași suprafață curată care face posibilă un alezaj cilindric șlefuit sau o tijă finisată în oglindă, îndepărtează, de asemenea, stratul subțire de oxid care, altfel, ar încetini atacul. Pentru aplicațiile hidraulice și pneumatice, consecința nu este doar cosmetică: o groapă de coroziune pe un diametru interior poate ridica o buză de etanșare, iar o tija de piston cu sâmburi va deteriora ștergătorul și glanda în scurt timp.
De asemenea, merită să spunem clar că o acoperire nu este o reparație. Dacă un tub are deja gropi, zgârieturi sau scară încorporată, niciun strat de fosfat sau peliculă de vopsea nu îl va repara și, de fapt, acele defecte se vor arăta prin acoperire câteva luni mai târziu ca vezicule sau defecțiuni de aderență.
Fosfatarea transformă suprafața oțelului într-un strat fin de fosfat cristalin, în loc să adauge o peliculă deasupra acestuia. Fosfatarea cu zinc este alegerea obișnuită pentru tubul din oțel carbon, cu greutăți de acoperire de obicei cuprinse în intervalul de la 2 până la 10 g/m², în funcție de dacă tubul va fi vopsit, uns cu ulei sau folosit ca bază de desen. Stratul este poros la o scară micro, ceea ce este exact ceea ce îl face o ancoră excelentă pentru grund și, de asemenea, ține uleiul antirugină mult mai bine decât oțelul pur.
Pentru tuburile structurale, cadrele fabricate și piesele care vor fi vopsite după livrare, fosfatarea este adesea cea mai rentabilă opțiune pe care o putem oferi. Funcționează bine cu ansamblurile sudate, cu condiția ca linia de pretratare să fie controlată corespunzător.
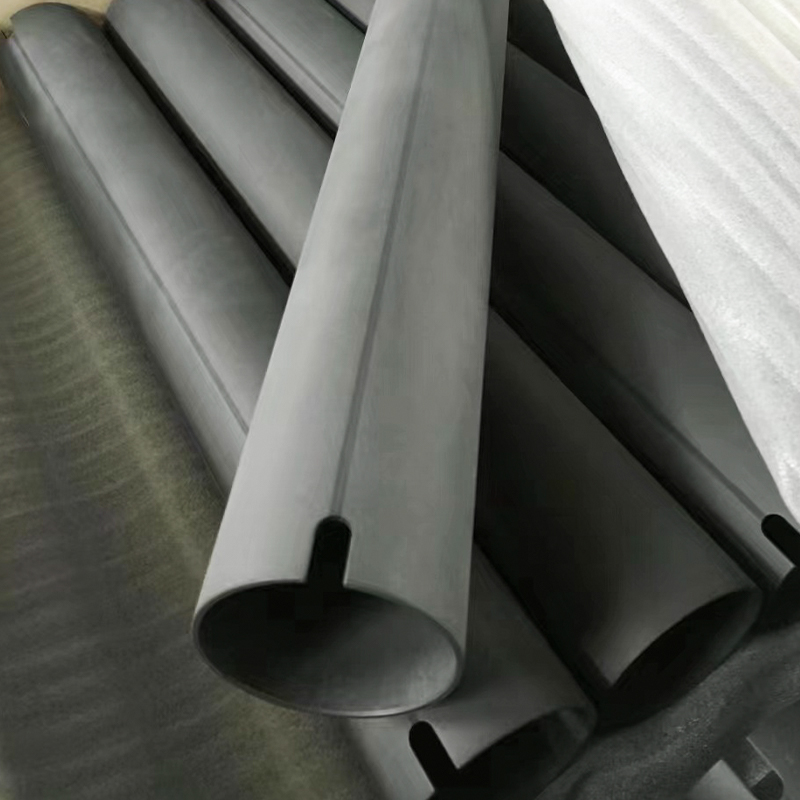 Țeavă de oțel de precizie trasă la rece fosfatată Tubul trasat la rece acoperit cu fosfat îmbunătățește rezistența la coroziune și aderența vopselei, făcându-l un pre-tratament rentabil pentru cadrele structurale sudate vopsite după livrare. Vizualizare produs →
E-coating-ul, sau depunerea electroforetică, utilizează un câmp electric pentru a conduce particulele de rășină încărcate pe tub. Rezultatul este o peliculă neagră foarte uniformă, de obicei în jur de 15 până la 25 de microni, care ajunge în găuri și în jurul marginilor unde pictura prin pulverizare se luptă. Sistemele epoxidice catodice oferă performanțe puternice de pulverizare cu sare și rezistență mecanică bună, iar procesul este pe bază de apă, ceea ce contează din ce în ce mai mult pentru clienții cu obligații de raportare de mediu.
De obicei, recomandăm acoperirea electronică acolo unde un tub este vizibil în mașina finită, unde va fi expus la condiții de exterior sau de spălare, sau unde suprafața interioară necesită protecție, dar nu trebuie să fie grasă. Compensațiile sunt că e-coat-ul trebuie îndepărtat sau mascat înainte de sudare în unele ansambluri și adaugă o grosime mică, dar reală, care trebuie luată în considerare la potrivirile cu toleranță apropiată.
 Țeavă de oțel anticorozivă cu acoperire E neagră Acoperirea electrică neagră asigură o acoperire internă și externă uniformă, potrivită pentru tuburile vizibile, în aer liber sau pentru spălare, unde este nevoie de un finisaj de protecție fără grăsime. Vizualizare produs →
Uleiul antirugină rămâne calul de lucru pentru țevi care oricum vor fi prelucrate, sudate sau degresate de către client. O peliculă de ulei bine aplicată se ocupă de depozitarea pe termen scurt și transportul pe uscat foarte economic și poate fi îndepărtată cu o spălare alcalină standard. Pentru transport maritim mai lung, vă recomandăm un conservant mai greu sau un inhibitor al fazei de vapori combinat cu capace de capăt și ambalaj uscat.
Principalul risc cu uleiul este compatibilitatea. Un tub puternic uleiat poate contamina baia de curățare a clientului, poate interfera cu o etapă de fosfatare ulterioară în altă parte sau poate prinde deșeuri într-un orificiu. Filmele ușoare, curate și bine drenate sunt aproape întotdeauna mai bune decât cele groase.
Pentru tijele pistonului și alezajele cilindrilor, protecția la coroziune și rezistența la uzură trebuie rezolvate împreună. Cromarea tare la 20 până la 30 de microni, aplicată pe un substrat întărit prin inducție și apoi șlefuită, oferă o suprafață cu frecare scăzută, care rezistă atât la abraziune, cât și atacul de umiditate și medii ușor agresive. Calitatea placarii depinde în mare măsură de pretratare, controlul băii și șlefuirea postplacare și de densitatea fisurilor: un strat de crom prost controlat poate fi suficient de poros pentru a lăsa coroziunea să înceapă la substrat.
 Tija de piston întărită prin inducție placată cu crom dur Bara de oțel 45# sau 4130 călită prin inducție cu placare cu crom dur oferă rezistență la uzură și coroziune pentru tijele cilindrului hidraulic și pneumatic. Vizualizare produs →
Uneori, cea mai sigură decizie anti-coroziune este schimbarea materialului, mai degrabă decât acoperirea acestuia. Tubul inoxidabil tras la rece din TP304 sau TP316L elimină în întregime problema acoperirii pentru aplicații alimentare, medicale și de mediu agresiv, iar pasivarea restabilește stratul pasiv după prelucrarea mecanică. Tratăm inoxidabilul ca pe o alegere de design, nu ca un înlocuitor de acoperire și îl recomandăm numai atunci când datoria o cere cu adevărat.
Tabelul de mai jos rezumă modul în care aceste tratamente se comportă în practică. Cifrele filmului sunt intervale tipice, nu limite absolute, deoarece chimia băii, starea substratului și specificațiile clientului, toate schimbă rezultatul.
| Tratament | Film tipic | Cel mai potrivit | Puncte de urmărit |
|---|---|---|---|
| Fosfatarea zincului | 2-10 g/m² | Tub de vopsit, piese structurale si sudate | Necesita o suprafata curata, activa; stratul poros necesită ulei sau vopsea |
| Acoperire electroforetică | 15-25 um | Piese vizibile, găuri, sarcină la exterior și la spălare | Grosimea afectează potrivirile; mascarea necesară înainte de sudare |
| Ulei pentru prevenirea ruginii | 1-5 g/m² | Stoc de prelucrare, depozitare scurtă, transport intern | Protecție limitată la umiditate; probleme de eliminare și compatibilitate |
| Placare cu crom dur | 20-30 um | Tije de piston, alezaje cilindrilor, contact de alunecare | Controlul densității fisurilor; modificarea diametrului după placare și șlefuire |
| Inoxidabil pasivat | Strat pasiv | Medii alimentare, medicale, agresive din punct de vedere chimic | Cost material mai mare; clorurile necesită încă îngrijire |
Aici se nasc de fapt cele mai multe probleme de aprovizionare. Un tub acoperit frumos pentru depozitare îndelungată, dar destinat unei celule de sudură care nu acceptă un strat bogat în zinc, este o defecțiune a acoperirii, indiferent de cât de bine a funcționat într-un dulap cu pulverizare de sare. Adresăm trei întrebări înainte de a recomanda ceva:
Pentru butoaiele cilindrice hidraulice finite, furnizate gata de asamblare, de exemplu, un orificiu uscat sau foarte ușor uleiat este adesea de preferat unui conservant greu, deoarece linia de asamblare va curăța oricum piesa și o peliculă lipicioasă prinde praful. Pentru tuburile care se transportă în containere către o destinație umedă, un sistem mai greu cu capace de capăt și pachete de desicant se amortizează de multe ori.
Fiecare tratament pe care îl oferim depinde de pașii înaintea acestuia. Degresarea trebuie să îndepărteze complet uleiurile de tragere și de tăiere; decaparea sau curățarea mecanică trebuie să expună o suprafață de oțel uniformă, activă; clătirea trebuie să îndepărteze sărurile reziduale care altfel ar sta sub film. Linia noastră de procesare este controlată în funcție de concentrația băii, temperatură, timpul de păstrare și calitatea apei de clătire, iar greutatea filmului sau grosimea stratului este verificată pe părțile eșantionului de la fiecare ciclu.
Nimic din toate acestea nu poate ascunde un substrat defect, motiv pentru care inspectăm dreptatea, dimensiunile și starea suprafeței înainte de acoperire și nu după. O acoperire aplicată peste o zgârietură va eșua la acea zgârietură și va fi pusă pe seama stratului.
Pentru cumpărători, controlul practic este o specificație scrisă: ce tratament, ce standard, ce greutate sau grosime a filmului, ce durată de pulverizare cu sare, dacă este cazul, și cum trebuie ambalată piesa. Suntem întotdeauna bucuroși să ajutăm la elaborarea acestei specificații, deoarece una clară economisește ambele părți multă corespondență mai târziu.
Tratamentul anticoroziv reprezintă o mică parte din costul unui tub de precizie și protejează întreaga valoare a piesei. Dacă nu sunteți sigur ce traseu se potrivește aplicației dvs., trimiteți-ne desenul, clasa materialului și o descriere a mediului, iar noi vă vom spune sincer ce variantă am alege și pe care am evita.
Puteți contacta echipa noastră tehnică prin intermediul pagina de contact , iar pentru o comparație mai atentă a trei tratamente comune, puteți găsi nota noastră despre e-coating versus fosfatare versus ungere util ca punct de plecare.

Țevile noastre de oțel cu forme speciale sunt proiectate pentru aplicații car...

Ansamblurile noastre structurale din oțel prelucrat sunt proiectate cu preciz...

Tuburile noastre hidraulice sudate sunt produse din bandă de oțel trasă la re...

Rolele noastre de lucru forjate și prelucrate sunt proiectate pentru laminoar...

Cilindrii noștri hidraulici telescopici sunt cilindri cu mai multe etape, pen...

Prezentare generală Descoperiți țevile noastre de precizie din...


