

Tub hidraulic – oțel sudat EN 10305-2, trasat la rece / ERW, tuburi de precizie pentru sisteme de înaltă presiune
Tuburile noastre hidraulice sudate sunt produse din bandă de oțel trasă la re...
Tubul sudat trasat la rece EN 10305-2 este tubul de precizie din spatele multor cilindri hidraulici, trepte telescopice, amortizoare, arbori de antrenare și ansambluri mecanice compacte. Dacă lucrați în domeniul energiei fluide sau în construcția de mașini, probabil că ați manipulat o lungime de ea fără să cunoașteți numărul standard. Acest ghid explică ce acoperă de fapt EN 10305-2, cum se comportă E235 și E355, ce condiții de livrare contează și cum să specificați tubul potrivit fără a plăti în exces pentru procesarea inutilă.
EN 10305-2 este partea din standardul european EN 10305 care acoperă țevile din oțel de precizie sudate, trase la rece. Producția începe cu bandă sau bobină de oțel, care este formată și rezistența electrică sudată într-un gol. Tubul sudat este apoi tras la rece peste un dorn sau un dop până la dimensiunea sa finală. Al doilea pas este diferența: sudura vă oferă un perete consistent și lungimi lungi, în timp ce desenarea la rece vă oferă dimensiuni strânse, o suprafață mai netedă și o concentricitate mai bună decât un tub simplu sudat.
Oamenii folosesc uneori tubul CDW, tubul DOM și tubul EN 10305-2 în mod interschimbabil. Sunt apropiate, dar nu identice. DOM descrie ruta de fabricație; EN 10305-2 definește condițiile tehnice de livrare. Tabelul de mai jos arată unde se află cele trei părți principale EN 10305.
| Piesa standard | Ruta de fabricație | Denumirea comună a tubului | Aplicații tipice |
|---|---|---|---|
| EN 10305-1 | Fără sudură, desenat la rece | Tub hidraulic CDS | Cilindri hidraulici de înaltă presiune, putere fluidă critică |
| EN 10305-2 | Sudat, apoi trasat la rece | Tub de precizie CDW / DOM | Cilindri hidraulici, cilindri telescopici, amortizoare, arbori de transmisie |
| EN 10305-3 | Sudate, apoi dimensionate la rece | Tub de precizie ERW | Piese mecanice generale, role transportoare, sarcini de joasă presiune |
Punctul practic este simplu. Când un tub sudat necesită control dimensional de calitate hidraulică și un diametru interior curat, EN 10305-2 este de obicei calea cea mai rentabilă. Atunci când aplicația necesită un corp fără sudură pentru presiune foarte mare sau cerințe specifice de cod, EN 10305-1 preia controlul.
Trasarea la rece se îmbunătățește mai mult decât diametrul exterior. Îmbunătățește variația grosimii peretelui, îmbunătățește dreptatea și creează o suprafață mai densă care rezistă la uzură și coroziune mai bine decât un finisaj sudat. Într-o linie bine controlată, cusătura de sudură este trasă și amestecată în perete, astfel încât tubul să se comporte mai degrabă ca o componentă uniformă decât ca o carcasă sudată cu o linie slabă.
Pentru service hidraulic, diametrul interior este locul unde trăiește adevărata performanță. Durata de viață a etanșării, traseele de scurgere și comportamentul de alunecare depinde de finisajul ID. O gaură care arată netedă sub lumina magazinului poate avea în continuare urme axiale, ovalitate sau un vârf de rugozitate care taie o buză de etanșare. De aceea, furnizăm în mod regulat tub șlefuit și SRB cu toleranță H8 ID și finisaj în oglindă Ra0.4. Dacă ați înlocuit vreodată o garnitură de cilindru prea devreme, articolul nostru despre de ce etanșările cilindrilor hidraulici continuă să se defecteze explică mai detaliat factorii de finisare a ID.
Cele două clase pe care le veți întâlni cel mai des în EN 10305-2 sunt E235 și E355. E235 este un grad mai scăzut de carbon, cu o bună formabilitate și sudabilitate. Este o alegere sensibilă pentru tubul de precizie generală, cilindrii cu presiune mai mică și piesele care vor fi îndoite sau prelucrate. E355 crește limita de curgere minimă la 355 MPa și este obișnuit în butoaiele cilindrilor hidraulici, secțiunile telescopice și părțile mecanice cu sarcini mai mari, unde grosimea peretelui trebuie să rămână economică.
Numai nota nu definește tubul. Condiția de livrare controlează rezistența, ductilitatea, stresul rezidual și prelucrabilitatea. EN 10305-2 folosește simboluri care sunt ușor de ratat într-o comandă de achiziție, deci confirmați-le înainte de a cota.
Dacă nu sunteți sigur, spuneți-ne operația finală. Un tub care va fi șlefuit, șlefuit sau filetat necesită de obicei o stare diferită de un tub care intră direct într-un ansamblu sudat.
EN 10305-2 stabilește toleranțe pentru diametrul exterior, diametrul interior, grosimea peretelui, lungime, dreptate și perpendicularitate la capăt. Tubul sudat tras la rece menține în mod normal toleranțe de diametru exterior și de perete mai strânse decât tubul de dimensiuni la rece EN 10305-3 și poate fi furnizat cu ID controlat pentru utilizare hidraulică. Toleranțe tipice ID includ H9 pentru service general și H8 pentru alezajele cilindrilor, în funcție de dimensiune și traseul procesului. Dreptate de 0,5 mm pe metru sau mai bună este realizabilă pentru gradele de precizie.
| Nota | Limita de curgere minimă ReH (MPa) | Rezistența tipică la tracțiune Rm (MPa) | Alungirea tipică A (%) |
|---|---|---|---|
| E235 | 235 | 470-630 | 18-24 |
| E355 | 355 | 640-820 | 14-20 |
Aceste intervale se schimbă în funcție de starea de livrare. Un tub C va sta la capătul superior al rezistenței la tracțiune și capătul inferior al alungirii. Un tub A sau N va fi mai moale și mai ductil. Pentru aplicații critice de presiune sau oboseală, testarea mecanică și inspecția dimensională ar trebui să facă parte din specificația de achiziție, nu o gândire ulterioară.
Cilindrii hidraulici și pneumatici sunt casa clasică pentru acest tub. De asemenea, este utilizat în cilindri telescopici, corpuri amortizoare, arbori de antrenare, role transportoare și ansambluri mecanice de precizie în care un tub fără sudură ar adăuga costuri fără a adăuga valoare. Filetul comun este nevoia de dimensiuni consistente, un alezaj curat și o calitate fiabilă a sudurii în serii lungi de producție.
Pentru furnizarea generală CDW și DOM, tubul nostru sudat EN 10305-2 E235/E355 trasat la rece acoperă gama standard în ambele grade și condiții de livrare multiple.
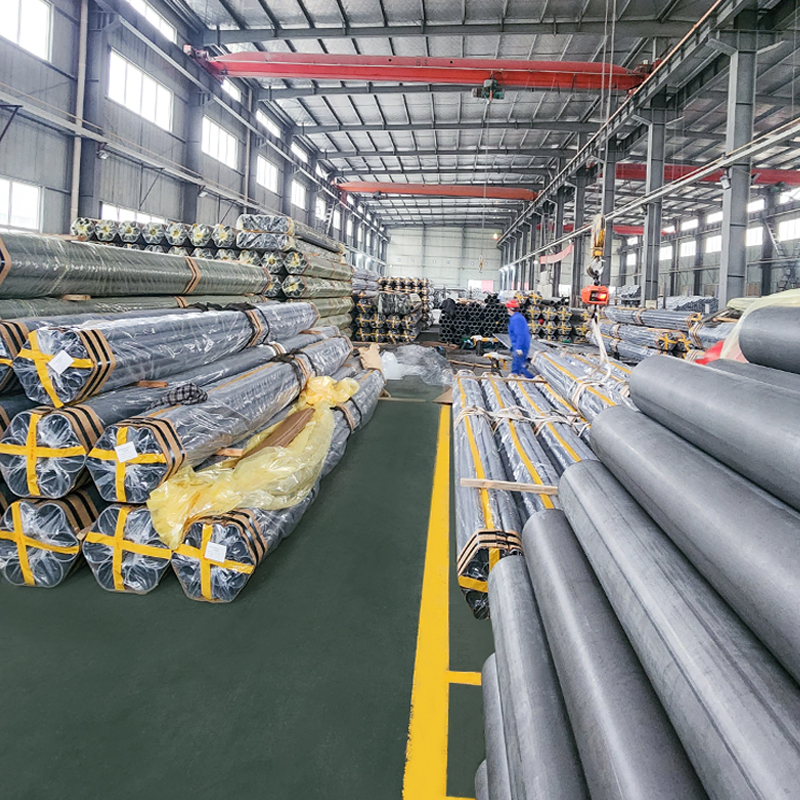 Tub de oțel sudat tras la rece (CDW) En10305-2 clasa E235 E355 E460 Tuburi de oțel sudate la rece de precizie (CDW) – EN 10305-2 E235 E355 Tuburi de oțel de înaltă toleranță pentru inginerie hidraulică, mecanică auto Suao Fabricație de metal... Vizualizare produs →
Când tubul intră într-un butoi de cilindru hidraulic, producem, de asemenea, tub sudat EN 10305-2 E355, trasat la rece, special pentru service-ul cilindrului, cu controalele dimensionale și de suprafață la care se așteaptă producătorii de butoaie.
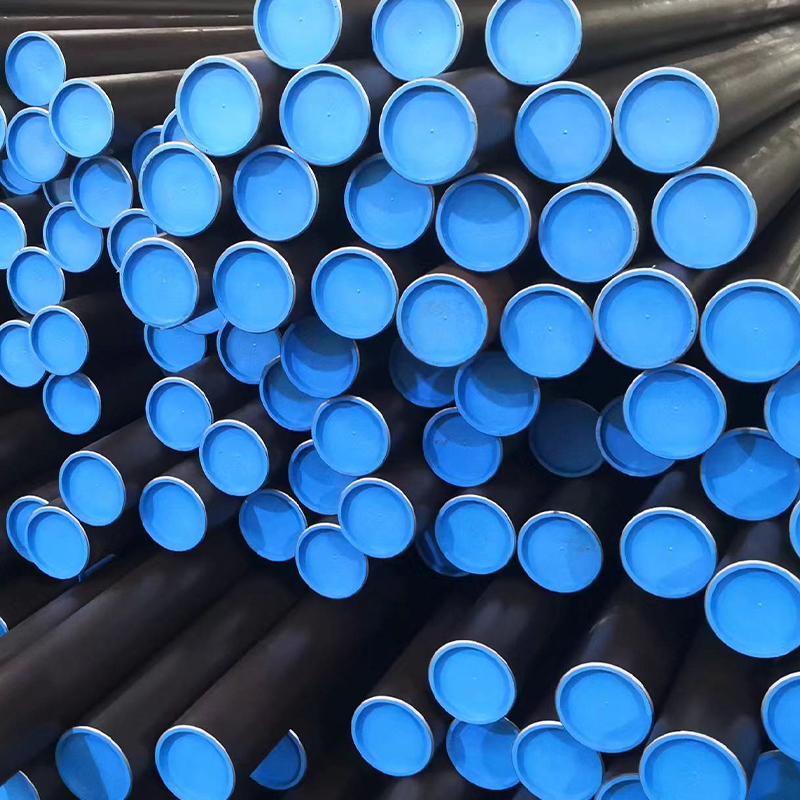 Tub cilindru hidraulic – Oțel sudat tras la rece EN 10305-2, E355, pentru șlefuire și SRB Tuburile noastre cilindrice hidraulice (CDW) sunt produse în conformitate cu EN 10305-2 E355, folosind țevi de oțel sudate de înaltă calitate, care sunt în continuare trase la rece pentru a îmbunătăți precizia, su... Vizualizare produs →
Pentru găurile care vor vedea etanșări alternative, tubul șlefuit și SRB ia aceeași bază EN 10305-2 E355 și aduce ID-ul la H8 cu finisaj în oglindă Ra0.4.
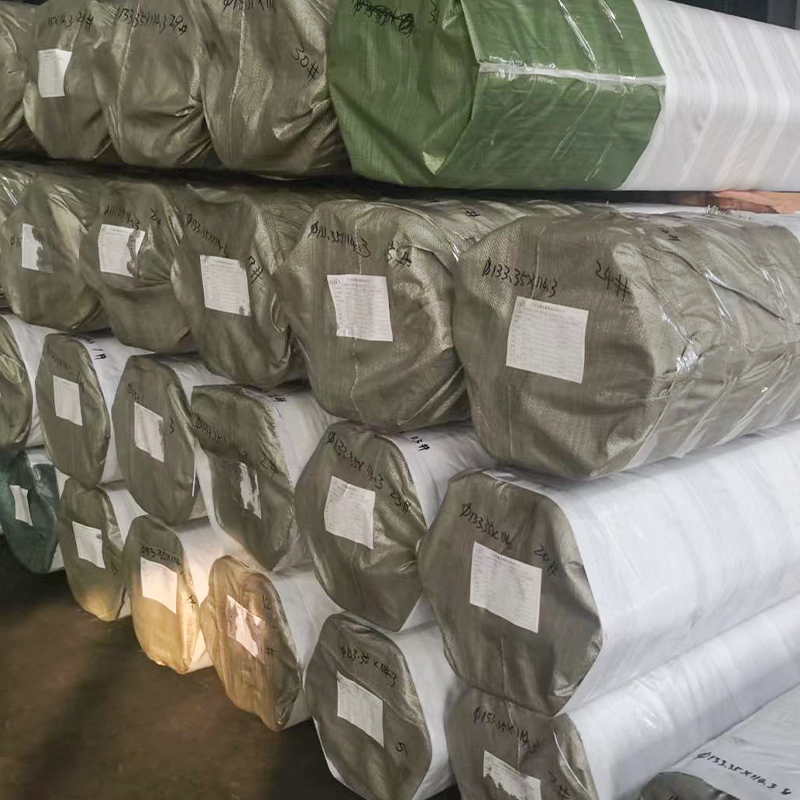 Tub șlefuit și SRB – EN 10305-2 E355 H8 Ra0.4, finisaj ID oglindă pentru bara cilindrului hidraulic Tuburile noastre SRB slefuite EN 10305-2 sudate la rece (CDW) sunt procesate cu precizie pentru a oferi finisaje interne asemănătoare oglinzii (Ra ≤ 0,4 μm) și toleranță H8, făcându-le ide... Vizualizare produs →
La moara noastră, producția EN 10305-2 începe cu benzi de oțel certificate. Formăm și sudăm ERW golul, apoi inspectăm sudura online înainte de tragere la rece. Reducerile de desen, lubrifierea și selecția dornului sau dopului sunt setate pentru fiecare dimensiune, astfel încât sudura să fie consolidată corespunzător și peretele să rămână uniform. După trasare, tuburile sunt recoapte sau eliberate de tensiune după cum este necesar, îndreptate, tăiate și inspectate.
Controlul calității acoperă chimia, integritatea sudurii, OD, ID, grosimea peretelui, dreptatea, starea suprafeței și proprietățile mecanice. Pentru tubul șlefuit, măsurăm alezajul cu manometre de precizie și verificăm rugozitatea suprafeței cu profilometre. De asemenea, putem furniza tuburi fosfatate, uleiate sau acoperite electronic atunci când piesele necesită protecție împotriva coroziunii înainte de asamblare. Scopul nu este doar de a îndeplini un standard pe hârtie, ci de a livra un tub care se comportă la fel în prima zi și după zece mii de cicluri.
Pentru a obține o ofertă exactă și tubul potrivit, împărtășiți aceste detalii cu furnizorul dvs.:
Cu cât ne spui mai multe, cu atât este mai mic riscul unei nepotriviri costisitoare. Loturi mici și dimensiuni personalizate sunt binevenite. Producem în mod regulat dimensiuni nestandard, forme speciale și componente prelucrate care depășesc o simplă comandă de tuburi.
Tubul sudat trasat la rece EN 10305-2 nu este o marfă odată ce intră într-un cilindru hidraulic sau într-un ansamblu de precizie. Calitatea, starea de livrare, finisajul ID și calitatea sudurii, toate decid cât de mult durează produsul final. Alegeți specificația pentru lucrare, verificați certificatul de fabrică și lucrați cu un furnizor care poate explica procesul în loc să coteze doar un preț. Ne puteți explora gama de tuburi de otel de precizie pentru a vedea dimensiunile și finisajele pe care le rulăm în fiecare zi.

Tuburile noastre hidraulice sudate sunt produse din bandă de oțel trasă la re...

Tuburile noastre cilindrice hidraulice (CDW) sunt produse în conformitate cu ...

Tuburile noastre amortizoare fără sudură sunt fabricate conform EN 10305-1 fo...

Tuburile noastre hidraulice amortizoare sunt fabricate folosind procesul de s...

Tubul nostru de amortizor hidraulic este fabricat conform standardelor EN 103...

Tuburile noastre hidraulice sunt fabricate din oțel fără sudură trasat la rec...


