

Tub hidraulic – oțel sudat EN 10305-2, trasat la rece / ERW, tuburi de precizie pentru sisteme de înaltă presiune
Tuburile noastre hidraulice sudate sunt produse din bandă de oțel trasă la re...
Ați comandat un lot de tuburi sudate trase la rece conform EN 10305-2 pentru cilindrii dumneavoastră hidraulici. Când sosesc primele tuburi, diametrul exterior trece pe ecartament, dar diametrul interior măsoară câteva sutimi înălțime. Odată ce tubul este șlefuit la H8, grosimea peretelui scade sub minimul de proiectare și piesa nu trece la testarea presiunii. Acesta este modul în care o nepotrivire a toleranței opreștei producției.
Intervalele de toleranță EN 10305-2 nu sunt doar numere de pe un certificat. Acestea sunt condițiile limitate care decid dacă tuburile se potrivesc, etanșările se țin și piesele supraviețuiesc sub presiune. Acest ghid explică ce acoperă standardul, ce înseamnă fapt toleranțele dimensionale în practică și cum să evitați erorile comune de specificație atunci când cumpărați tuburi de precizie sudate trase la recepție.
EN 10305-2 este standardul european pentru tuburile sudate trase la rece pentru aplicații de precizie. Tubul începe ca bandă sudată, apoi este tras la rece printr-o matriță și peste un dorn. Acea etapă de desenare la rece reduce zona de sudare, rafinează suprafața și creează toleranțe dimensionale precis definite pentru care este cunoscut standardul. EN 10305-2 este omologul sudat la EN 10305-1 pentru țevile trase la rece fără sudură și EN 10305-3 pentru țevile laminate la rece. Toate trei au aceleași condiții tehnice de livrare, dar diferă în ceea ce privește ruta de fabricație și clasa de toleranță pe care le poate atinge.
Deoarece punctul de plecare este o bandă sudată, materialul este mai omogen în perete decât un tub fără sudură de același diametru. Cusătura de sudură în sine este prelucrată la rece în timpul tragerii, ceea ce înseamnă că zona de sudură devine parte a suprafeței tubului cu aproape aceeași duritate și microstructură ca metalul de bază. Acesta este motivul pentru care EN 10305-2 este o alegere obișnuită pentru tuburile cilindrilor hidraulici, tuburile amortizoare, arborii de antrenare și cilindrii pneumatici, unde un alezaj precis și neted contează mai mult decât originea furnizorului de material.
Standardul în sine nu numai toleranțele dimensionale, ci și rugozitatea suprafeței, starea de livrare și cerințele de inspecție. Dacă puteți înțelege cum se compară EN 10305-2 cu alte tipuri de tuburi, înainte de a citi tabelele de toleranță, începeți cu diferența de bază de fabricație. Pentru o comparație mai profundă, consultați articolul nostru despre Tuburi ERW vs DOM vs CDS . Acest context vă va ajuta să interpretați aceste tuburi sudate după ce pot fi limitate de ID și OD decât tuburile ERW sudate.
Când te uiți la un tabel de toleranță dimensională EN 10305-2, te uiți la limitele superioare ale variației geometrice a tubului. Tabelul de mai jos rezumă valorile tipice care se aplică tuburilor de precizie sudate trase la rece. Verificați întotdeauna clasa exactă și orice toleranță redusă opțională (Opțiunea 19 sau 20) cu furnizorul dvs., deoarece standardul permite abateri de la tabelul implicit.
| Caracteristic | Toleranță | Ce înseamnă pentru partea ta |
|---|---|---|
| Diametrul exterior (OD) | ±0,08 mm pentru D ≤ 30 mm; ±0,15 mm pentru D > 30 mm | Comenzile se potrivesc în suporturi, cleme și scaune. |
| Diametrul interior (ID) | Controlat de obicei de gabaritul intern; poate fi șlefuit la H8 sau mai bine | Determină jocul pistonului și al etanșării în cilindri. |
| Grosimea peretelui | ±10% sau ±0,1 mm, oricare dintre aceștia este mai mare; toleranțe reduse disponibile | Afectează presiunea de spargere, greutatea și rigiditatea. |
| Lungimea | Abateri de lungime fixă, de obicei, între ±0,5 mm și ±1,0 mm | Afectează alocația de prelucrare și secvența de asamblare. |
| Corectitudine | De obicei max 0,5 mm/m; valori mai stricte disponibile | Îmbunătățește alinierea tijei pistonului și reduce uzura interioară. |
Acestea sunt mai degrabă valori implicite decât valorile garantate pentru fiecare dimensiune. Toleranța OD devine mai strânsă pe măsură ce diametrul devine mai mic, deoarece un tub cu diametru mic cu o abatere mare OD creează o problemă semnificativă de potrivire. Pentru grosimea peretelui, standardul vă permite să alegeți sau toleranță redusă, dar aceasta trebuie menționată în comandă. Dacă nu o specificați, primiți valoarea standard, iar dovada desenului a acelei valori nu înlocuiește selectarea clasei corecte de toleranță.
Un domeniu care este adesea înțeles greșit este diferența dintre toleranța OD a standardului și toleranța ID pe care o puteți obține după șlefuire. EN 10305-2 însuși specifică un diametru exterior și o toleranță la grosimea peretelui. ID-ul nu este o toleranță standardizată separat; rezultă din OD și grosimea peretelui. Când aveți nevoie de un orificiu H8, solicitați o toleranță ID mai strânsă decât cea oferită de tubul trasat. Furnizorul trebuie să înceapă cu un perete mai mare și să șlefuiască tubul pentru a ajunge la acel ID, motiv pentru care ar trebui să indice toate specificațiile alezajului final, nu doar diametrul exterior al tubului și grosimea peretelui.
Într-un cilindru hidraulic, grosimea peretelui influențează direct presiunea maximă de lucru. Un perete care are o medie la capătul de jos al toleranței poate trece în continuare de standardul, dar limitează cât de mult poate prelucra alezajul pentru un finisaj H8. Dacă vă puteți include șlefuire sau șlefuire, grosimea peretelui de pornire trebuie să fie la capătul superior al toleranței, astfel încât să aibă suficient material pentru a ajunge la ID final fără a rupe peretele minim de proiectare.
Tocmai de aceea furnizăm tuburi șlefuite și SRB în EN 10305-2 E355 cu diametrul interior deja pregătit. Tubul este trasat la rece, apoi șlefuit la H8 cu o rugozitate a suprafeței de Ra 0,4. Rezultatul este un alezaj care este gata pentru asamblarea pistonului și tijei, iar lanțul de toleranță este gestionat înainte ca tubul să ajungă la linia dvs. de prelucrare.
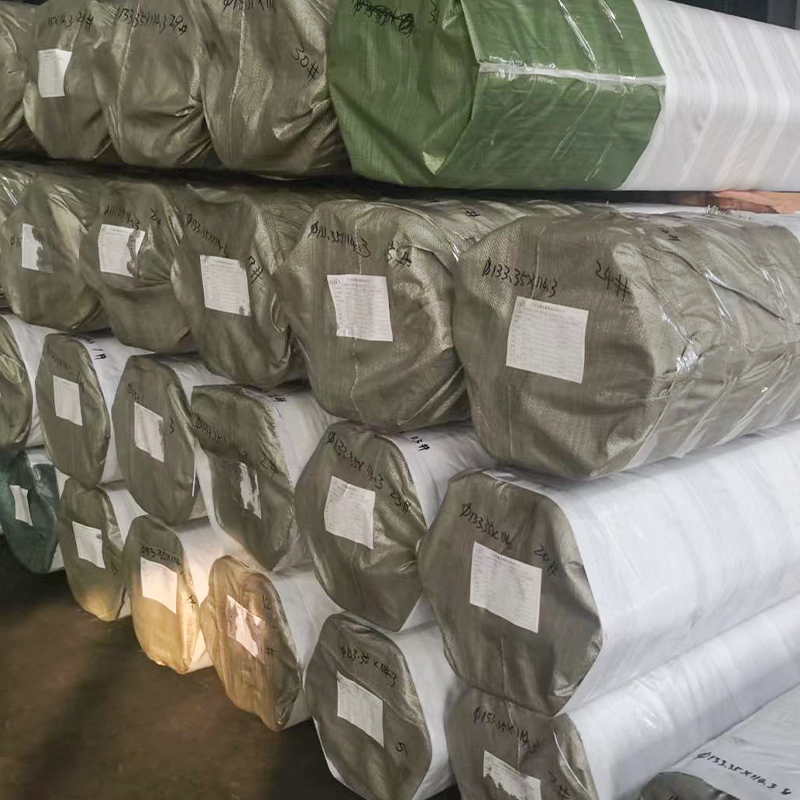 Tub șlefuit de precizie și SRB EN 10305-2 E355 H8 Ra0.4 pentru cilindri hidraulici Acest tub sudat tras la rece vine cu diametrul interior deja șlefuit la H8 și Ra0.4, gata pentru asamblarea pistonului. Acesta abordează probleme de toleranță înainte de prelucrare, economisind timp de reluare în producție. Vizualizare produs →
Cilindrii pneumatici se bazează pe aceleași principii. Toleranța OD determină cât de ușor alunecă tubul în carcasă sau capabilă de capăt. Când OD este ușor subdimensionat, puteți compensa cu adeziv sau potriviri prin interferență, dar când OD este supradimensionat, repetarea vă consumă spațiile de producție. Specificarea EN 10305-2 de la începutul previne acest tip de surpriză, deoarece producătorul controlează deja atât etapele de desenare, cât și de șlefuire.
Aceeași logică de toleranță se aplică diametrului exterior. Dacă apăsați tubul într-o carcasă, potrivirea prin interferență este calculată din toleranța OD. Un tub la capătul superior al toleranței standard poate fi prea mare pentru carcasă, în timp ce un tub la capătul inferior poate să nu creeze suficientă aderență. Când cumpărați EN 10305-2 de la un furnizor care controlează procesul de desenare, obțineți mai multă consistență de lot la lot, iar echipa dvs. de asamblare dezvoltă o potrivire stabilă.
Cea mai frecventă greșeală este comandarea unui tub numai după numărul standard. Este mai bine să precizați dimensiunea standard, cât și dimensiunea finită de care aveți nevoie. Pentru un cilindru hidraulic, de exemplu, ați putea spune „EN 10305-2 E355, diametrul exterior 60 mm, diametrul interior după șlefuire H8, grosimea peretelui de cel puțin 5 mm”. Furnizorul de tub selectează apoi OD de pornire corectă și grosimea peretelui pentru a lăsa material suficient pentru șlefuire.
Producem tuburi de cilindri hidraulici conform EN 10305-2 E355 special pentru acest tip de aplicare. Traseul sudat trasat la rece vă oferă un perete uniform, concentricitate bună și o suprafață internă care răspunde bine la șlefuire. Îl puteți comanda cu o suprafață interioară trasă la rece pentru prelucrare ulterioară sau puteți cere ca tubul să fie șlefuit și gata de asamblat.
 Tub cilindru hidraulic sudat tras la rece EN 10305-2 E355 pentru șlefuire Oferă grosime uniformă a peretelui și concentricitate bună ca alternativă rentabilă la tuburile fără sudură. Suprafața sa internă răspunde bine la șlefuire, făcându-l potrivit pentru aplicații cu cilindri de precizie. Vizualizare produs →
Tuburile amortizoare sunt un alt caz interesant. Într-un amortizor, tubul trebuie să fie subțire, rotund și consistent în grosimea peretelui, astfel încât comportamentul de amortizare să rămână stabil pe sau gamă de temperatură. EN 10305-2 E235-N este un grad comun aici, iar toleranța strânsă de diametru exterior permite ca tubul să fie presat în corpul supapei fără scurgeri.
Când solicitați un tub EN 10305-2, solicitați furnizorul unui certificat dimensional care să arate OD, ID, grosimea peretelui și dreptatea măsurate efectiv pentru lotul dvs. specific. Dacă furnizorul poate furniza doar un certificat general de material, vă asumați un risc. Scopul EN 10305-2 este că tubul a fost tras la recepție printr-un proces controlat, astfel încât să valorile măsurate ar trebui să se afle confortabil în limitele de toleranță, nu abia la margine.
Verificați și starea de livrare. EN 10305-2 acoperă tuburile sudate trase la rece în mai multe stări de suprafață și tratament termic. Dacă aveți nevoie de un tub care va sudat după primire, spuneți furnizorului. Dacă aveți nevoie de un tub care va fi vopsit sau electro-acoperit, aveți grijă la finisarea suprafeței interioare. Tuburile noastre de oțel sudate trase la rece în EN 10305-2 clasele E235 și E355 sunt disponibile atât în condiții de suprafață, cât și în condiții speciale de suprafață.
 EN 10305-2 Tuburi de oțel sudate, trase la rece, clase E235 E355 E460 Disponibil în mai multe grade și condiții de suprafață, acest tub de precizie asigură precizia și rezistență dimensională. Ajută la evitarea nepotrivirilor standard care duc la respingerea inspecției. Vizualizare produs →
În cele din urmă, comparați specificațiile cu celelalte standarde pe care le puteți utiliza. Unii cumpărători pentru ASTM A513 Tip 1 sau ASTM A519 atunci când aveți nevoie de un standard european pentru o comandă de export. De aceea, am creat o vedere alăturată a standardelor ISO, DIN și ASTM pentru tuburile de oțel. Vezi comparația noastră Standardele ISO, DIN și ASTM pentru țevi de oțel pentru a face alegerea corectă. Folosirea unui standard greșit poate duce la respingerea inspecțiilor și la întârzierea livrărilor, dacă toleranțele dimensionale arată similare.
Principala concluzie este simplă: valorile de toleranță EN 10305-2 nu sunt o specificație statică pe care o poate ignora după trimiterea unei comenzi de potrivite. Acestea contractul de inginerie între dumneavoastră și furnizorul dumneavoastră. Înțelegeți limitate OD, ID și grosimea peretelui, spuneți furnizorului starea de finisare de care aveți nevoie și verificați materialul care este sudat după ce a primit și nu așa cum este sudat. Faceți asta și veți evita reluarea care se transformă într-o tub standard într-o problemă costisitoare de producție.

Tuburile noastre hidraulice sudate sunt produse din bandă de oțel trasă la re...

Prezentare generală Descoperiți țevile noastre de precizie din...

EN 10305-3 E235 Tuburi cu role transportoare de precizie – Ø60,3 x 2,0 mm pen...

Tuburile noastre hidraulice sunt fabricate din oțel fără sudură trasat la rec...

Tuburile noastre cilindrice hidraulice (CDW) sunt produse în conformitate cu ...

Țevile noastre de oțel cu forme speciale sunt proiectate pentru aplicații car...


