

Tuburi pentru arbore de transmisie de precizie ASTM A513/A519 – 1026, 1020, 1015, 4130 (7 x 0,120 inchi și 2–8,625 inci)
Tuburi de precizie ASTM A513/A519 – 1026, 1020, 1015, 4130 (7 x 0,120 inchi ș...
Tubul sudat cu precizie este rareori de top într-un program de vehicule. Se așează în interiorul unui arbore de transmisie, formează corpul exterior al unui amortizor sau transportă fluidul și structura într-un loc pe care clientul nu îl vede niciodată. Pentru cumpărător sau inginer, totuși, dreptatea tubului, consistența peretelui, calitatea sudurii și suprafața interioară pot decide dacă următoarea operație se desfășoară fără probleme. La moara noastră, vedem asta în fiecare zi: un desen cu aspect simplu devine o secvență atentă de selecție a benzilor, sudare, trefilare la rece, tratament termic și inspecție. Dacă revizuiți tub DOM auto opțiuni, notele de mai jos reflectă modul în care abordăm conversația.
Tubul sudat de precizie pentru automobile începe de obicei ca un tub sudat cu rezistență electrică (ERW) realizat din bandă de oțel cu fante. Tubul este apoi tras la rece sau laminat la rece, recoacet, dimensionat, îndreptat, tăiat și inspectat. În America de Nord, rezultatul este adesea numit tub DOM sau tub trasat peste dorn. În Europa, poate fi specificat conform EN 10305-2 ca tub de precizie sudat la rece. Scopul nu este pur și simplu de a face un tub sudat. Scopul este de a transforma o secțiune tubulară sudată într-o componentă repetabilă cu ID controlat, OD, grosimea peretelui, dreptate și proprietăți mecanice.
Tabelul de mai jos este un punct de plecare practic pentru compararea rutelor comune de metrou. Nu este un clasament universal.
| Proprietate | Tub ERW așa cum este sudat | Tub sudat tras la rece (DOM) | Tub fără sudură |
|---|---|---|---|
| Control dimensional | Bun pentru tub general | Strâns OD, ID și perete după desen | Strâns, dar dependent de proces |
| Cusătură de sudură | Prezent și trebuie controlat | Reținut, dimensionat și inspectat | Niciuna |
| Concentricitate și dreptate | Moderat | Îmbunătățit prin tragere la rece și îndreptare | De obicei bine |
| Finisaj de suprafață | Suprafata morii | ID și OD mai bune; poate fi șlefuit sau lustruit | bun; ID-ul poate avea nevoie de prelucrare |
| Utilizare tipică pentru automobile | Structuri generale și linii de fluide | Arbori de transmisie, corpuri amortizoare, piese de precizie | Aplicații foarte încărcate sau fără cusături |
Alegerea materialului urmează lucrării. EN 10305-2 acoperă țevile de precizie sudate la rece în clase precum E235 și E355, iar ASTM A513 este utilizat pe scară largă pentru țevile mecanice. DIN 2393 apare și pe desenele pentru tubul de precizie trasat la rece. Pentru piesele transmisiei, clasele precum 1015, 1020, 1026, E235, E355 și E420 pot intra în discuție. Pentru corpurile amortizoare, sunt adesea luate în considerare clasele formabile mai moi, cum ar fi E235-N sau SPHC, cu EN 10305-1 E235 sau E355 ca alternative în funcție de proiect.
 EN 10305-2 Tub de oțel de precizie sudat tras la rece Oferă clasele E235, E355 și E460 pentru piese hidraulice, auto și mecanice în care precizia dimensională, calitatea suprafeței și starea de formare trebuie să fie egale. Vizualizare produs →
Condiția de livrare contează la fel de mult ca și clasa. Tubul trasat la rece, normalizat, recoacet sau eliberat de tensiuni se poate comporta diferit la îndoire, presărare, sudare și prelucrare. Un grad care pare puternic pe hârtie poate fi o alegere greșită dacă face ca operația de formare finală să fie instabilă. Preferăm să începem cu traseul de formare și cu carcasa de încărcare, apoi să restrângem gradul și starea împreună.
Precizia în țevile sudate este rareori rezultatul unei singure operații. Vine din controlul unui lanț.
Desenarea la rece este pasul pe care mulți cumpărători de automobile îl asociază cu tubul DOM. Desenarea peste un dorn poate îmbunătăți concentricitatea, uniformitatea peretelui, finisajul ID și toleranța dimensională. Recoacerea între tragere restabilește ductilitatea, în timp ce îndreptarea și tăierea atentă la lungime protejează dreptatea. Inspecția confirmă apoi ceea ce a produs procesul.
Cusătura de sudură merită propria sa atenție. Trebuie să fie formată, eșarfată și răcită constant înainte ca tubul să fie tras. O cusătură care este prea mândră, prea subțire sau slab topită poate deveni un punct de inițiere a oboselii după formare. Verificările vizuale, verificările dimensionale și, acolo unde este specificat, testele nedistructive sau mecanice ajută la confirmarea că cusătura este bună. Preferăm să controlăm sudarea la început decât să încercăm să inspectăm o problemă la sfârșit.
Tubul pentru automobile este o categorie mică, cu o acoperire largă. Aceeași disciplină de moară poate susține un arbore cardanic, un corp amortizor, un suport structural sau un ansamblu care transportă fluid. Detaliile se schimbă, dar cererea de repetabilitate nu.
Într-un arbore de antrenare, tubul transportă cuplul și trebuie să rămână drept și echilibrat la viteză. Uniformitatea peretelui, concentricitatea, calitatea sudurii și formabilitatea finală contează mai mult decât un singur număr de titlu. Specificațiile comune includ ASTM A513 sau A519 clasele 1026, 1020 și 1015, precum și EN 10305-2 E355, E235 și E420. Un tub care este ușor de sudat, dar greu de echilibrat va costa mai mult în aval.
 Tuburi de precizie pentru arbore de transmisie ASTM A513/A519 Tuburi de gradul 1026, 1020, 1015 și 4130 pentru arbori de antrenare care transportă cuplul, cu uniformitatea peretelui, concentricitatea, calitatea sudurii și formabilitatea finală esențială pentru performanța echilibrată. Vizualizare produs →
Tubul amortizor de șoc vede un set diferit de solicitări: formare, sertizare, sudare, presurizare și milioane de mișcări mici. Diametrul interior trebuie să fie curat și consistent, astfel încât etanșarea și pistonul să poată funcționa conform prevederilor. Referințele tipice includ EN 10305-2 E235-N, SPHC și EN 10305-1 E235 sau E355. Dacă tubul este oval sau finisajul ID este inconsecvent, etanșarea ar putea să nu aibă niciodată o șansă corectă.
 EN 10305-2 E235 N Tub amortizor hidraulic Tub de precizie sudat la rece din E235 N normalizat pentru corpuri amortizoare, cu ID curat, dreptate și finisare a suprafeței care susțin etanșarea și performanța pistonului. Vizualizare produs →
Ansamblurile de tuburi îndoite, sudate și prelucrate se află adesea în spatele scenei. Aici, lungimea tăieturii, îndoirea, sudarea și tratamentul suprafeței pot conta la fel de mult ca și calitatea oțelului. Fosfatarea, ungerea sau acoperirea electronică pot fi specificate pentru a proteja tubul dintre linia noastră și linia de asamblare a clientului. Întrebarea practică nu este doar „Ce tub?” dar „În ce stare trebuie să ajungă?”
Cele mai multe probleme de aprovizionare încep cu un decalaj în specificație, nu cu un decalaj în proces. Un desen poate prezenta un diametru exterior și un perete, dar omite rectitudinea, finisarea ID, inspecția sudurii sau starea de livrare. Aceste detalii influențează sculele, timpul ciclului și metoda de inspecție. Când un client trimite un RFQ, ne place să vedem funcția piesei, nu doar dimensiunile.
O scurtă conversație în faza de cotare este mai ieftină decât un lot respins. Dacă nu sunteți sigur ce grad sau toleranță este realistă, trimite-ne desenul tău și condițiile de funcționare ; putem sugera o cale de producție care se potrivește funcției, mai degrabă decât forțarea tubului într-o specificație de stoc.
Tubul sudat cu precizie este o componentă silențioasă cu o rază lungă de acțiune. Poate influența echilibrul, etanșarea, durata de viață la oboseală, timpul de asamblare și rata deșeurilor mult după ce tubul în sine a dispărut în vehicul. Cea mai bună specificație nu este întotdeauna cea mai strictă; este cea care se potrivește cu funcția, traseul de formare și metoda de inspecție. Pentru cumpărătorii și inginerii de automobile, asta înseamnă să pui întrebări practice devreme: Ce trebuie să facă tubul? Cum se va forma? Ce suprafete conteaza? Cum va fi măsurată acceptarea? Când aceste răspunsuri sunt clare, gradul, procesul de sudare, traseul de tragere la rece și starea de livrare pot fi selectate cu încredere. Aceasta este abordarea pe care o adoptăm în calitate de producător de țevi de oțel sudate la rece și de precizie: menținerea procesului practic, toleranțele oneste și conversația deschisă de la cerere până la expediere.

Tuburi de precizie ASTM A513/A519 – 1026, 1020, 1015, 4130 (7 x 0,120 inchi ș...
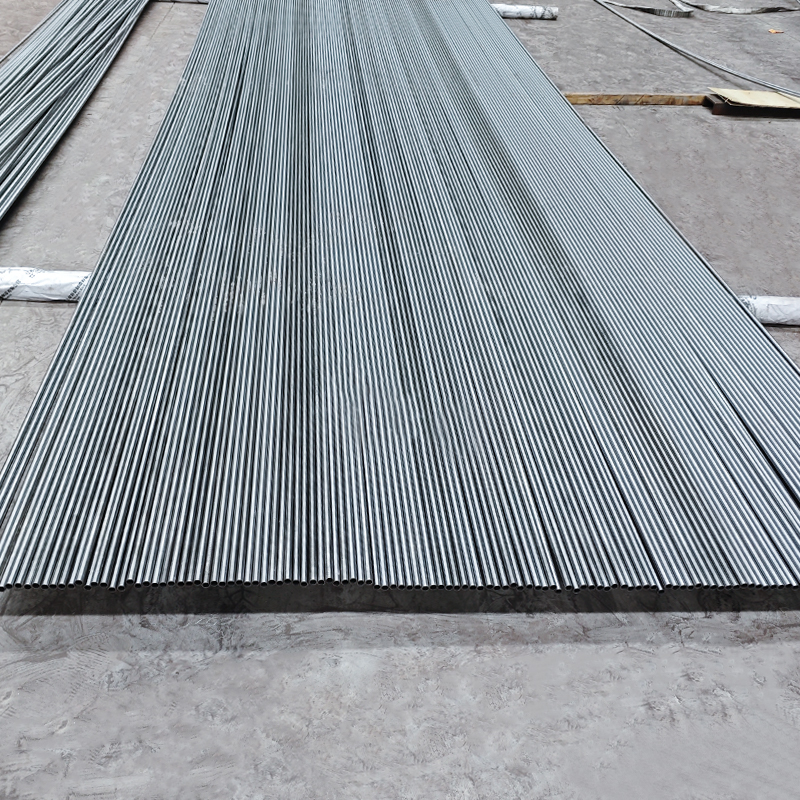
Tuburile noastre de schimbător de căldură din oțel carbon sunt proiectate pen...
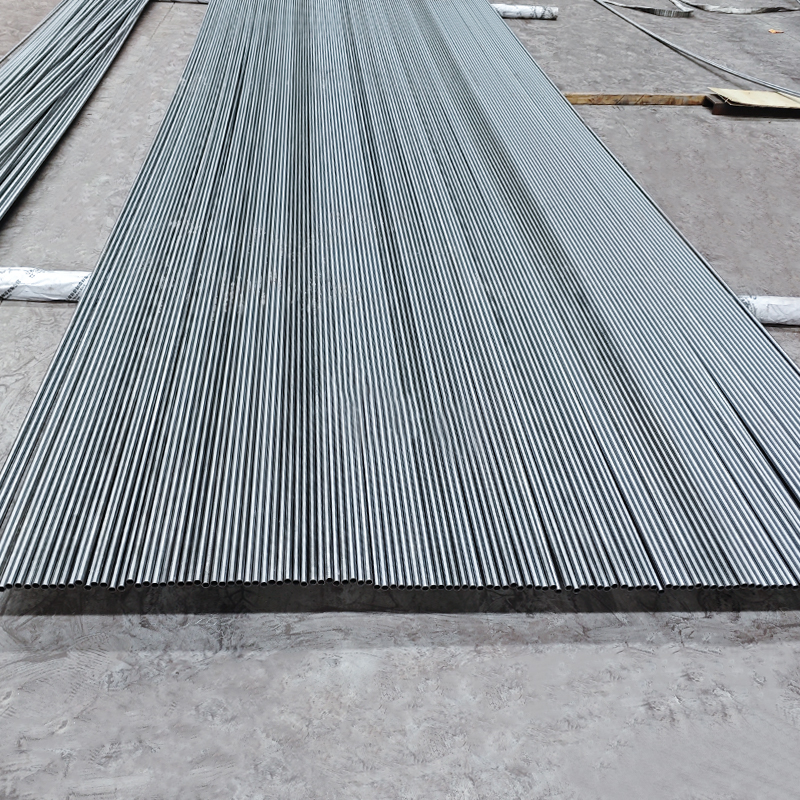
Tuburile noastre de schimbător de căldură din oțel inoxidabil sunt proiectate...

EN 10305-3 E235 Tuburi cu role transportoare de precizie – Ø60,3 x 2,0 mm pen...
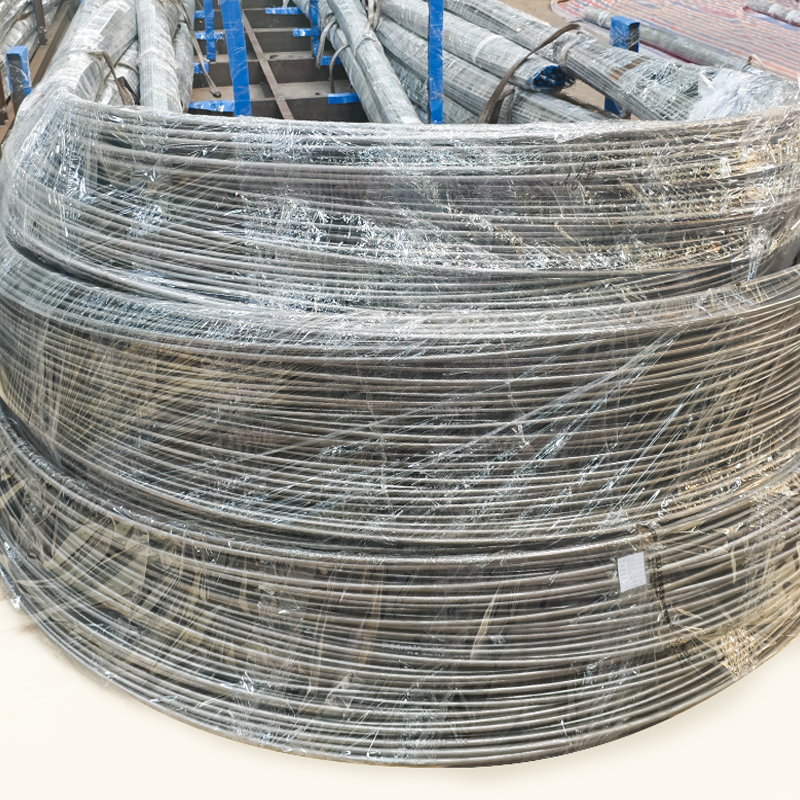
Tuburile noastre de schimbător de căldură din oțel carbon sunt proiectate pen...

Rolele noastre de lucru forjate și prelucrate sunt proiectate pentru laminoar...


