

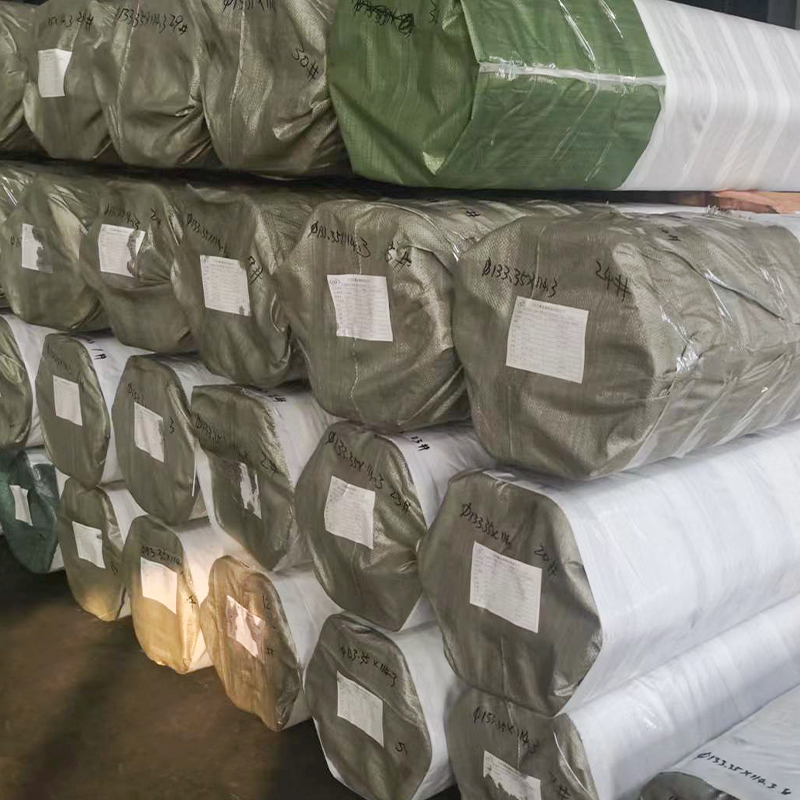
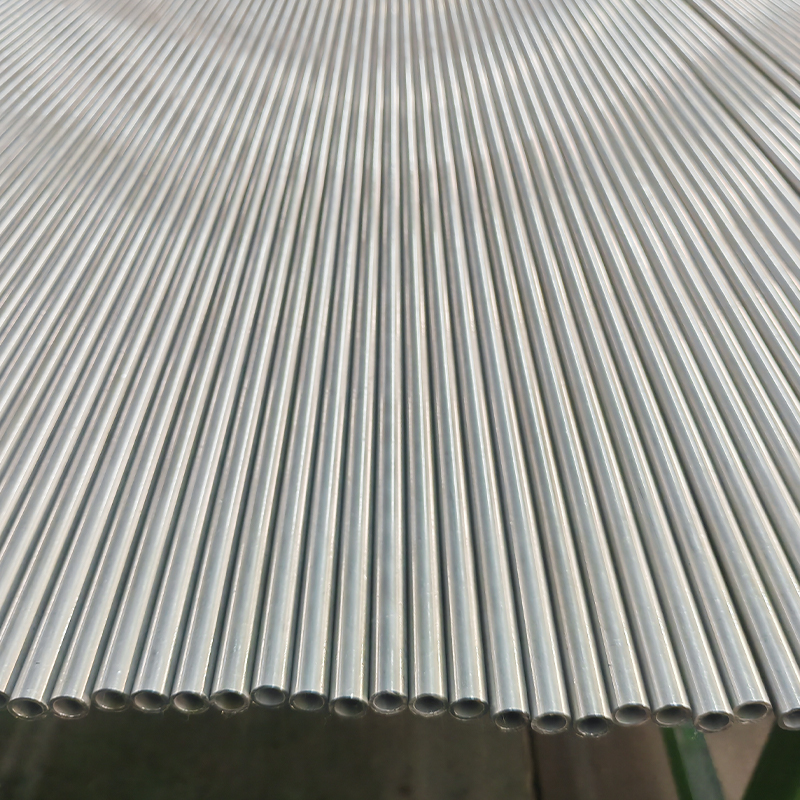
Tub hidraulic – Oțel fără sudură trasat la rece, EN 10305-1 E355+N, tuburi de precizie pentru sisteme de înaltă presiune
Tuburile noastre hidraulice sunt fabricate din oțel fără sudură trasat la rec...
Diferența de performanță dintre tuburile cilindrului hidraulic fără sudură și sudate începe de la moară. Tubul fără sudură este străpuns dintr-o țagle rotundă solidă - încălzit și perforat rotativ, apoi alungit pe un dorn. Cochilia goală este trasă la rece sau pilgerată la rece până la dimensiunile finale. Nu există articulație longitudinală.
Tubul sudat începe ca bandă laminată plată. Banda este rulată într-un cilindru și îmbinată prin sudare prin inducție de înaltă frecvență sau sudare TIG. Tubul așa cum este sudat poartă un cordon de sudură intern vizibil și o zonă afectată de căldură (HAZ). Pentru a concura cu fără sudură, multe magazine trag tubul sudat peste un dorn. Aceasta proces de sudură trasă la rece (DOM). rafinează microstructura, aplatizează cordonul de sudură și aduce toleranțele aproape de niveluri fără sudură. Puteți sursa tuburi sudate trase la rece (DOM). în clasele EN 10305-2 pentru aplicații hidraulice solicitante.
Contrastul în stocul de pornire explică diferențele fundamentale în uniformitatea peretelui, stresul rezidual și distribuția defectelor.
Când un cilindru hidraulic circulă de la 0 la 350 de bari, peretele tubului suferă stresul cercului, stres axial și încărcare la oboseală. Tubul fără sudură fabricat din E355 (St52) oferă de obicei o limită de curgere minimă de 355 MPa. Un tub sudat comparabil în gradul 1026 ar putea produce aproximativ 310 MPa - cu aproximativ 12% mai mic.
Capacitatea de presiune spune aceeași poveste. Folosind formula lui Barlow pentru un tub cu perete de 50 mm OD × 5 mm, un tub E355 fără sudură cu rezistență la tracțiune de 600 MPa poate rezista la o presiune de explozie de peste 1200 bar. Echivalentul sudat în 1026 (întindere ∼440 MPa) ar exploda aproape de 880 bar. ASME B31.3 atribuie tub fără sudură a Presiune de lucru admisibilă cu 20–25% mai mare decât tubul sudat de dimensiuni și material identic. Această marjă contează în hidraulica mobilă, unde presiunile de șoc cresc cu 1,5 ori valoarea nominală.
Rezistența la oboseală îi separă și mai mult pe cei doi. La 10⁷ cicluri, limita de oboseală a tubului fără sudură trasat la rece este de obicei cu 15-30% peste cea a unui tub sudat echivalent. Motivul este simplu: HAZ-ul sudurii conține creșterea granulelor localizate, micro-porozitate și tensiuni reziduale de tracțiune care servesc ca locuri de inițiere a fisurilor. Un tub DOM, după o muncă grea la rece, recuperează o mare parte din durata de viață pierdută la oboseală, dar rareori se potrivește cu un tub fără sudură complet întărit în regim ciclic.
Performanța etanșării cilindrului hidraulic depinde de rugozitatea suprafeței interioare (Ra) și de toleranța diametrală. Un orificiu mai gros sau supradimensionat accelerează uzura etanșării și scurgerea internă. Cifrele fac alegerea clară.
| Tip de tub | Rugozitate ID (Ra) | Toleranță tipică |
|---|---|---|
| Trase la rece fără sudură | 0,8 – 1,6 µm | H8 – H9 |
| Sudat (ERW ca sudat) | 3,2 – 6,3 µm | H11 – H12 |
| DOM (Sudate trase la rece) | 0,4 – 0,8 µm | H8 – H9 |
| Slefuit fără sudură | 0,2 – 0,4 µm | H8 (în limita a 0,025 mm) |
Un tub sudat brut la Ra 6,3 µm va mesteca printr-o etanșare din poliuretan U-cup în cilindrii industriali. Chiar și un tub fără sudură tras la rece la Ra 1,2 µm funcționează bine, dar acolo unde aplicația necesită un orificiu pentru oglindă, ca în cilindrii servo-hidraulici, un tub SRB șlefuit cu Ra ≤0,4 µm extinde direct durata de viață a etanșării cu 30-50%. Puteți vedea un exemplu terminat cu tub SRB șlefuit cu finisaj ID ca oglindă potrivit pentru cilindri hidraulici cu ciclu mare.
Toleranța este la fel de critică. Un orificiu H8 (±0,039 mm pentru un ID de 50 mm) menține golul de extrudare pentru etanșare consistent. Un tub H11 (± 0,160 mm) permite extrudarea buzei de etanșare sub presiune, ceea ce duce la defecțiuni de suflare. Pentru sisteme pneumatice sau hidraulice de joasă presiune (< 100 bar) H9–H11 este acceptabil; peste 200 bar, H8 devine obligatoriu.
Fluidele hidraulice care conțin apă - apă-glicol, esteri de fosfat sau chiar ulei mineral contaminat - creează celule de coroziune. Cusătura de sudură este un punct fierbinte permanent. În timpul sudării, manganul și siliciul se separă, creând cupluri micro-galvanice între metalul sudat și materialul de bază. Zona afectată de căldură păstrează, de asemenea, tensiunile reziduale de tracțiune care promovează fisurarea prin coroziune.
Testele independente de imersie arată că într-o soluție de NaCl 5% la 35 °C, zona de sudare a unui tub 1026 prezintă inițierea pitting în decurs de 48 de ore, în timp ce metalul de bază și tubul fără sudură de chimie similară rămân pasive pentru câteva zile mai mult. Tubul fără sudură, fără discontinuități compoziționale, oferă rezistență uniformă la coroziune pe întregul perete. Atunci când un design necesită fluide de ester fosfat în hidraulica fabricii de oțel, recomandarea standard este fără sudură. Pentru tuburile sudate în serviciu ușor corosiv, recoacerea strălucitoare pe tot corpul sau un strat subțire de nichel-crom pot masca slăbiciunea, dar nu elimina niciodată cauza principală.
Numai costul de achiziție induce în eroare. Un tub ERW sudat (EN 10305-2, E235) în dimensiune standard de stoc costă aproximativ 60–70% dintr-un tub fără sudură trasat la rece (EN 10305-1, E355) de dimensiuni egale. Tubul DOM este în jur de 80-90% din prețul fără sudură. Cu toate acestea, magazinul de cilindri hidraulici adaugă aproape întotdeauna șlefuire sau lustruire cu role. Aportul de șlefuire – de obicei 0,3–0,5 mm pe diametru – șterge avantajul de cost dacă peretele tubului brut este prea variabil. Un tub sudat cu toleranță H11 poate necesita treceri suplimentare de șlefuire, consumând timp și durată de viață a sculei.
Timpul de livrare urmează un model similar: tubul sudat ERW din stoc este livrat în zile, în timp ce tubul fără sudură trasat la rece necesită adesea 3-6 săptămâni pentru dimensiuni nestandard. Tubul DOM combină disponibilitatea cu precizie, adesea disponibil în 2-4 săptămâni. Ecuația reală a TCO cântărește deșeuri de prelucrare reduse, uzură mai mică a etanșării și timp mediu mai lung între defecțiuni . Pentru un cilindru de ridicare principal critic care funcționează 24 de ore din 24, 7 zile din 7, prima fără sudură se rambursează în primul ciclu de întreținere.
Selectarea unui tub fără a-l cupla la un standard de material cunoscut este o rețetă pentru confuzia lanțului de aprovizionare. Tabelul de mai jos prezintă cele mai comune clase la specificațiile lor de reglementare pentru tuburile cilindrilor hidraulici.
| Grad material | Tip | Standard cheie | Limita de curgere (min.) |
|---|---|---|---|
| E355 / St52 | Trase la rece fără sudură | EN 10305-1, ASTM A519 | 355 MPa |
| 27SiMn / 20MnV6 | Trase la rece fără sudură | GB/T 17396, ASTM A519 | 835 MPa (Q&T) |
| 4130 (AISI) | Trase la rece fără sudură | ASTM A519 | 460 MPa |
| E235 / 1026 | Sudate și DOM | EN 10305-2, ASTM A513 | 235–310 MPa |
| E355 / St52 | Sudate și DOM | EN 10305-2 | 355 MPa |
Pentru cilindri mobili și industriali de înaltă presiune, tuburi hidraulice fără sudură trase la rece în clasa E355 acoperă majoritatea aplicațiilor până la 350 bar. Atunci când este nevoie de duritate sau rezistență la uzură extremă - ca în recuzita minieră - tubul fără sudură stins și călit cu 27SiMn devine alegerea potrivită. Aceeași calitate E355 în formă DOM sudată îndeplinește EN 10305-2 și funcționează bine pentru butelii de presiune medie unde sensibilitatea bugetului este mare.
Parametrii de proiectare rareori se aliniază perfect. Utilizați matricea de mai jos ca filtru de primă trecere pe baza presiunii maxime de lucru a cilindrului și a toleranței necesare ale alezajului.
| Presiunea de lucru | Toleranță necesară pentru ID | Tub recomandat | Gradul tipic |
|---|---|---|---|
| < 20 MPa (150 bar) | H11 – H9 | ERW sau DOM sudate | E235, 1026 |
| 20 – 35 MPa (150 – 350 bar) | H9 – H8 | DOM (Sudate trase la rece) or Seamless | E355, St52 |
| > 35 MPa (350 bar) | H8 – H7 | Trase la rece fără sudură & Honed | E355, 27SiMn, 4130 |
| Fluide care conțin apă | H9 – H8 | Fără sudură (de preferat) | E355, 316L (inoxidabil) |
Matricea nu este absolută. Un cilindru de 250 de bari cu încărcare laterală severă poate beneficia în continuare de un tub șlefuit fără sudură, chiar dacă DOM îndeplinește nominal presiunea nominală, deoarece ovalitatea și oboseala contează. În mod similar, un cilindru de direcție de joasă presiune produs în volum mare poate utiliza tubul sudat ERW cu post-honuire la H9, economisind costul materialului fără a sacrifica fiabilitatea. Când fluidul hidraulic este pe bază de ulei și contaminarea cu apă este controlată, tubul DOM oferă punctul favorabil de precizie și cost pentru multe aplicații medii.
Tubul fără sudură rămâne alegerea sigură pentru cilindrii hidraulici care funcționează peste 350 de bari sau în medii corozive. Tubul sudat DOM închide decalajul pentru modelele cu presiune medie, unde toleranța și costul sunt ponderate în mod egal. Începeți cu matricea de selecție, apoi definiți-vă ținta Ra, gradul de toleranță și standardul de material. O specificație bazată pe date elimină plata în exces pentru fără sudură atunci când DOM va funcționa - sau subspecificarea unui tub sudat până la defecțiunea timpurie.
Pentru a trece de la comparație la achiziție, furnizați dimensiunea alezajului cilindrului, presiunea de lucru și tipul de fluid. Furnizorii pot propune apoi un pachet complet de tuburi șlefuite sau un butoi gata de asamblat din materialul și standardul potrivit.

Tuburile noastre hidraulice sunt fabricate din oțel fără sudură trasat la rec...

Tuburile noastre șlefuite și SRB ASTM A513 sudate la rece (CDW) sunt de preci...
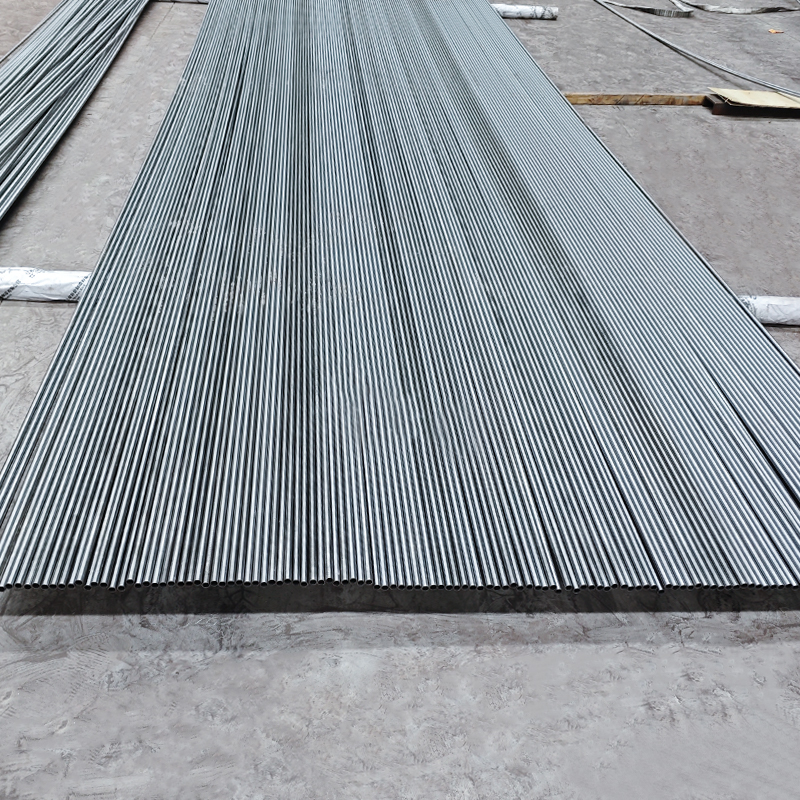
Tuburile noastre de schimbător de căldură din oțel carbon sunt proiectate pen...

Tuburile noastre șlefuite și șlefuite și lustruite cu role (SRB) – ASTM A519 ...

Tuburile noastre hidraulice sudate sunt produse din bandă de oțel trasă la re...

Tuburile noastre hidraulice fără sudură trase la rece ASTM A519 1020 sunt pro...


