

Tuburi pentru arbore de transmisie de precizie ASTM A513/A519 – 1026, 1020, 1015, 4130 (7 x 0,120 inchi și 2–8,625 inci)
Tuburi de precizie ASTM A513/A519 – 1026, 1020, 1015, 4130 (7 x 0,120 inchi ș...
Când un inginer auto primește un desen pentru un arbore de antrenare, un corp amortizor sau un cilindru hidraulic, prima decizie materială se rezumă de obicei la o întrebare: DOM sau fără sudură? Pentru marea majoritate a componentelor tubulare ale vehiculelor, răspunsul este tubul DOM. Tubul trasat peste dorn combină costul scăzut al stocului de pornire sudat cu rezistența, finisarea suprafeței și consistența dimensională pe care o cer componentele rotative și sub presiune. Este tubul mecanic implicit al industriei auto, nu o specialitate de nișă.
Motivul nu este o singură proprietate, ci o combinație a acestora. Trefilarea la rece mărește curgerea și rezistența la tracțiune, îmbunătățește cusătura de sudură și lasă un orificiu și o suprafață exterioară mai netede decât ERW ca sudură. Acest lucru se traduce prin pereți mai subțiri pentru aceeași sarcină, mai puține operațiuni de prelucrare și un comportament de sudare mai previzibil atunci când consolele sau jugurii sunt îmbinate la tub. Deoarece tubulatura DOM este acoperită în totalitate de standarde precum ASTM A513 Tip 5 și EN 10305-2, OEM-urile le pot specifica la nivel global, fără bătăile de cap de calificare care vin cu materialele brevetate.
DOM înseamnă trase peste dorn . În ciuda a ceea ce sugerează uneori acronimul, este un tub sudat tras la rece, nu un produs fără sudură. Ruta de fabricație explică majoritatea avantajelor sale:
Etapa de desenare la rece face două lucruri care contează pentru inginerii auto. Întărește oțelul, ridicând limita de curgere fără tratament termic suplimentar și rafinează zona de sudură, astfel încât cusătura să nu se mai comporte ca o linie slabă. Deoarece materialul de pornire este benzi, DOM este disponibil într-o gamă largă de diametre exterioare și grosimi de perete, ceea ce oferă designerilor mai multă libertate decât își dau seama adesea.
Pentru aplicațiile pentru vehicule, proprietățile care contează sunt limita de curgere, finisarea suprafeței, concentricitatea grosimii peretelui și controlul OD/ID. Fiecare afectează un aspect diferit al performanței, de la durata de viață la oboseală până la reținerea etanșării.
| Standard | Nota | Limita de curgere tipică | Utilizare tipică pentru automobile |
|---|---|---|---|
| EN 10305-2 | E235 | 235 MPa minim | Corpuri amortizoare, tuburi structurale usoare |
| EN 10305-2 | E355 | 355 MPa minim | Arbori de transmisie, tuburi cilindrice, componente cu sarcină mai mare |
| ASTM A513 tip 5 | 1010 / 1020 | Aprox. 310–330 MPa după tragere | Bare de rulare, rame ușoare, componente pentru transportoare și role |
| ASTM A513 tip 5 | 1026 | Aprox. 415–480 MPa după tragere | Arbori de transmisie, tuburi cilindrice grele, piese de suspensie |
Componentele rotative, cum ar fi arborii de elice, au nevoie de concentricitate bună și grosime constantă a peretelui; dezechilibrul este o problemă de vibrații care apare la viteza pe autostradă. Cilindrii și amortizoarele, pe de altă parte, trăiesc și mor prin finisarea cu diametrul interior. Garniturile din amortizorul de șoc sau actuatorul hidraulic al unui vehicul rulează direct pe orificiul tubului, astfel încât un ID grosier cauzează uzură, scurgeri interne și revendicări timpurii la garanție. Pentru cilindrii șlefuiți finali, toleranțele H8 sau H9 și finisarea suprafeței Ra 0,4 sau mai bună sunt cerințe comune, iar un tub de pornire DOM aduce producătorul mult mai aproape de aceste obiective decât ar fi făcut vreodată ERW.
Dacă un desen este scris conform specificației europene EN 10305-2, materialul în cauză este tub de oțel sudat tras la rece conform EN 10305-2 E235/E355 . Aceeași clasă de produse servește și ca tub de bază pentru multe programe de cilindri șlefuite.
 Tub de oțel sudat tras la rece (CDW) En10305-2 Clasa E235 E355 E460, Furnizori - J Suao este furnizorul Chinei de tuburi de oțel sudate trase la rece (CDW) En10305-2 grad E235 E355 E460, tuburi de oțel sudate la rece personalizate (CDW) E... Vizualizare produs →
Utilizarea în automobile a tuburilor DOM este mai largă decât presupun majoritatea cumpărătorilor. Apare nu numai în locuri evidente, cum ar fi arborii de transmisie, ci și în suspensii, actuatoare și componente structurale unde este necesar un tub rotund, precis și de înaltă rezistență.
Arborele de elice, arborii intermediari și coloanele de direcție funcționează toate pe tubul DOM. Limita de curgere mare permite pereți mai subțiri, reducând greutatea transmisiei, în timp ce alezajul neted și concentric menține efortul de echilibrare scăzut. Clasele precum SAE 1026 și E355 sunt comune, deoarece oferă un raport rezistență-greutate favorabil după tragere la rece. Pentru un arbore de elice pentru autoturisme, specificația tipică este un grad 1026 tras la rece; tubulatura de precizie a arborelui de antrenare conform ASTM A513/A519 în 1026, 1020 și 1015 acoperă majoritatea acestor programe, cu dreptatea și concentricitatea pe care le necesită liniile de echilibru.
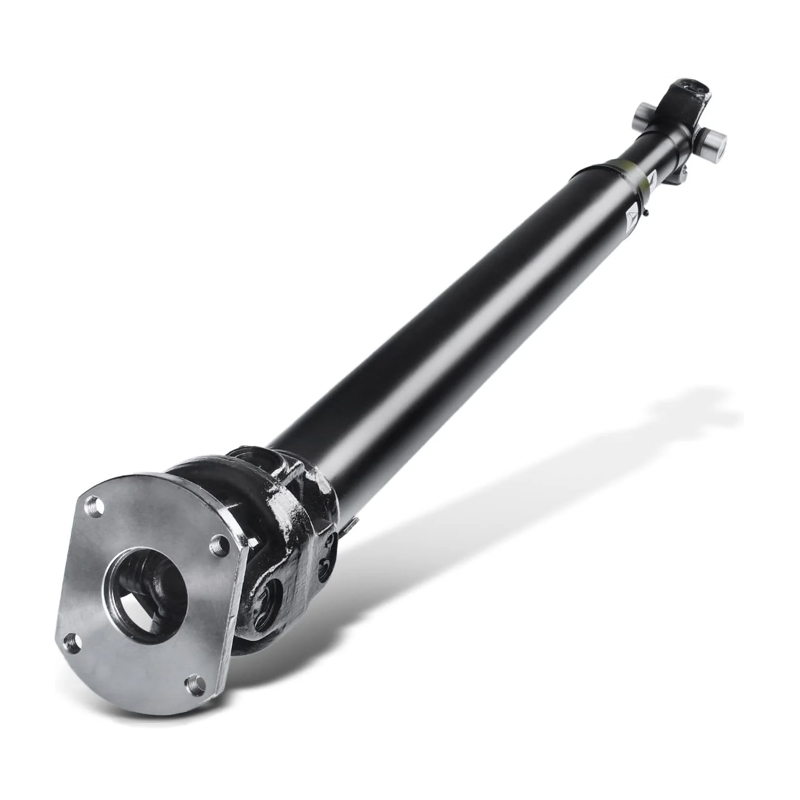 Tuburi de precizie ASTM A513/A519 – 1026, 1020, 1015, 4130 (7 x 0,120 Suao este furnizorul Chinei de tuburi de precizie ASTM A513/A519 – 1026, 1020, 1015, 4130 (7 x 0,120 inchi & 2–8,625 inchi), Cust... Vizualizare produs →
Tubul de lucru al unui amortizor de vehicul este în esență un cilindru cu pereți subțiri. Toleranța sa ID controlează jocul dintre piston și alezaj, iar calitatea suprafeței controlează durata de viață a etanșării. Aici alezajul neted al DOM este un veritabil avantaj ingineresc, nu doar o comoditate. O specificație tipică este EN 10305-2 E235-N și a noastră EN 10305-2 E235-N tub amortizor tras la rece este produs special pentru această sarcină. Inginerii care compară opțiunile de materiale pentru această aplicație vor găsi o informație detaliată Ghid de alegere a tubului amortizor util, în special atunci când se evaluează alternativele din oțel, inox și aluminiu.
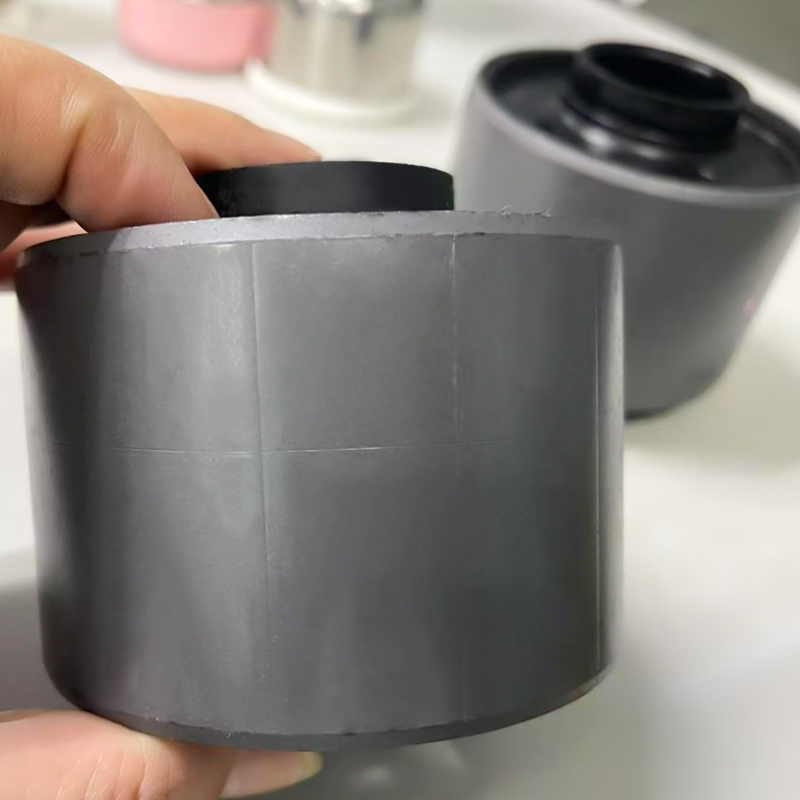 Tub amortizor hidraulic – EN 10305-2 E235 N, trasat la rece sudat de precizie S Suao este furnizorul Chinei de țevi de amortizor hidraulic - EN 10305-2 E235 N, tub de oțel de precizie sudat la rece Ø40 x 2mm, țevi personalizate... Vizualizare produs →
Dispozitivele de acționare pentru automobile sunt peste tot odată ce începi să cauți: hayonele electrice, capotele decapotabile, cilindrii de nivelare a suspensiei pneumatice, sistemele de înclinare a cabinei camioanelor și axele de ridicare a remorcii folosesc toate cilindri hidraulici mici. Butoiul fiecărui cilindru este un tub DOM, adesea șlefuit la H8 după trasare. Calitatea suprafeței interioare este critică, deoarece un actuator care are scurgeri interne se defectează treptat și silențios, ceea ce face dificil de detectat până când o componentă aferentă eșuează. Din același motiv, tijele de piston utilizate în aceste dispozitive de acționare sunt în mod normal placate cu crom dur și întărite prin inducție, mai degrabă decât utilizate în stare brută.
Nu toate tuburile rotunde din oțel sunt egale, iar diferențele nu sunt academice. Alegerea tipului de produs greșit se manifestă în vibrații, etanșări cu scurgeri și defecțiuni de sudură. Distincțiile practice sunt:
Pe scurt, DOM oferă cea mai mare parte a beneficiului continuării la o fracțiune din cost. Pentru o privire practică asupra locului în care sunt trase liniile, nostru comparație a tuburilor ERW, DOM și CDS trece prin compromisuri măsurabile în putere, toleranță și preț.
Doar un certificat de material nu este suficient atunci când tubul intră într-un vehicul. Cumpărătorii OEM, furnizorii de primul nivel și inginerii lor de calitate ar trebui să verifice cel puțin următoarele înainte de a aproba o sursă DOM:
Un furnizor cu tragere la rece, control de calitate și procesare secundară este de preferat unei case de comerț. Capacitatea de a tăia, teșit, îndreptat și aplica tratament de suprafață sub un singur acoperiș reduce daunele cauzate de manipulare, scurtează timpii de livrare și clarifică responsabilitatea calității. Acest lucru contează mai mult în industria auto decât în orice altă industrie, deoarece fiecare abatere, oricât de mică, are un număr de piesă atașat.
Regula practică pentru cumpărătorii de autovehicule este: calificați materialul, apoi calificați furnizorul. Începeți cu DOM, comparați-l cu cazul de încărcare și cu procesul de producție și treceți la E355 sau 1026 atunci când aplicația necesită o rezistență mai mare. Treceți la fără sudură numai atunci când designul necesită cu adevărat absența unei cusături de sudură. În majoritatea programelor pentru vehicule, tubulatura DOM va trece de evaluarea tehnică, iar cel mai mare risc nu va fi oțelul în sine, ci fiabilitatea furnizorului din spatele acestuia.
Lucrați cu un producător care poate furniza gama completă de tuburi sudate trase la rece, de la corpuri amortizoare cu pereți subțiri până la butoaie de cilindru grele, și care le poate sprijini cu date de inspecție, conformitate cu standardele și un proces repetabil. Această combinație este ceea ce transformă un tub într-o componentă auto de încredere.

Tuburi de precizie ASTM A513/A519 – 1026, 1020, 1015, 4130 (7 x 0,120 inchi ș...

Carcasele noastre de rulmenți din oțel turnat de înaltă calitate sunt proiect...

EN 10305-3 E235 Tuburi cu role transportoare de precizie – Ø60,3 x 2,0 mm pen...
Tuburile noastre de schimbător de căldură din oțel inoxidabil sunt proiectate...

Țevile noastre de oțel cu forme speciale sunt proiectate pentru aplicații car...

Tuburile noastre hidraulice sunt fabricate din oțel fără sudură trasat la rec...


